はじめに
「サーボプレスって、実際のところ何が変わるの?」発注先を探している設計・調達のご担当者から、こうした質問をいただくことがあります。
カタログやメーカーの解説を読むと、「高精度」「省エネ」「難加工材に対応」といった言葉が並びます。
ただ、それが自分の部品にとってどういう意味を持つのかは、なかなか見えにくいものです。
静岡県磐田市でプレス加工を営む吉村工業では、2026年1月にアマダのデジタル電動サーボプレス「SDE-1120i3」を導入しました。
本コラムでは、仕組みの説明は最小限にとどめ、従業員17名の町工場が実際に使ってみて感じた変化をお伝えします。
- サーボプレスと機械式プレスの違い
- 導入して現場で実際に変わったこと
- ハイテン材や絞り加工にどこまで向いているか
- サーボプレスでも万能ではない点
サーボプレスとは
サーボプレスは、金型を上下させる動きをサーボモーターで制御するプレス機です。
動く速さや止まる位置を、製品ごとにプログラムで細かく設定できます。
従来の機械式プレスは、フライホイール(はずみ車)の回転を使って、毎回同じ速さ・同じリズムで金型を打ち下ろします。
速くて力強い反面、「材料に当たる瞬間だけゆっくり」といった調整ができません。
サーボプレスなら、材料の手前までは素早く下ろし、成形する瞬間だけ速度を落とす、下死点(いちばん下)で少し止めて形をなじませる、といった動きが可能です。
当社のSDE-1120i3の主な仕様は以下のとおりです(アマダプレスシステム製品ページより)。
| 項目 | 仕様 |
|---|---|
| 加圧能力 | 1,100 kN(約110トン) |
| ストローク長さ | 200 mm |
| ストローク数 | 最大70回/分 |
| ダイハイト | 390 mm |
| 荷重モニター | 標準装備(加工ごとの荷重波形を画面で確認可能) |
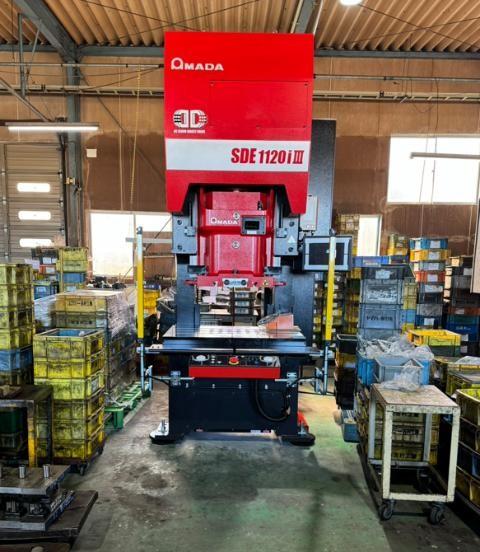 吉村工業の工場に設置したSDE-1120i3
機械式プレスとの違い
発注する側から見た一番の違いは、「同じ金型でも、動かし方を変えて品質を合わせ込める」ことです。
| 比較項目 | 機械式プレス | サーボプレス |
|---|---|---|
| 動き方 | 毎回同じ速さ・リズムで固定 | 速度・停止位置を製品ごとに設定 |
| 成形時の速度調整 | 基本的にできない | 材料に当たる瞬間だけ減速できる |
| 品質のばらつき | 材料ロットの差が出やすい | 動きの調整で抑えやすい |
| 騒音・振動 | 打撃音が大きい | 比較的静か |
| 加工の見える化 | 機種による | 荷重を毎回モニターで確認できる |
| 得意な加工 | 単純形状の高速量産 | 割れ・しわが出やすい成形、ハイテン材 |
吉村工業では機械式プレスも並行して稼働しており、部品の形状や数量に応じて使い分けています。
吉村工業がSDE-1120i3を導入した理由
吉村工業は1963年の創業(1971年に法人化)以来、二輪・四輪向けを中心に、順送プレスと単発プレスで部品を加工してきました。
導入を決めた背景には、次のような課題がありました。
- 二輪・四輪部品で、軽くて強いハイテン材(高張力鋼板)の図面が増えてきた。ハイテン材加工時のスプリングバックに対応したかった。
- 機械式プレスでは、材料ロットによって割れや寸法のばらつきが出ることがあったため、加工精度を上げていきたかった。
- 今後の取引拡大に向けて、加工できる範囲を広げておきたかった。
こうした課題を抱えていたタイミングで、商工会からものづくり補助金の案内があり、チャレンジしようと思ったことが導入のきっかけです。
無事にものづくり補助金が採択され、2025年9月に発注し、2026年1月に納品が完了しました。
1月中旬から試運転を始めました。
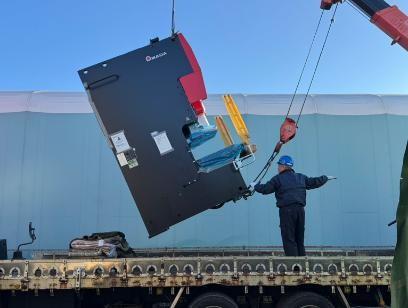 納品日の様子。トラックからクレーンで降ろして搬入しました
導入して現場で変わったこと
ここが本コラムの中心です。メーカーのカタログではなく、実際に使っている立場から書きます。
- 速度を落とさずに、割れを抑えられるようになった
従来の機械式プレスでは、割れを防ぐためにプレス全体の速度を落として加工していました。
サーボプレスでは成形の瞬間だけ減速できるので、全体の加工速度を極端に落とさずに加工できるようになりました。 - 加工中の荷重が「見える」ようになった
SDE-1120i3は荷重モニターを標準で備えています。
1回ごとの加工荷重を画面で確認できるため、いつもと違う荷重が出たときに早めに気づけます。 - 試し打ちの調整がしやすくなった
金型を作り直さなくても、速度や下死点での停止時間を変えて仕上がりを調整できます。
加工条件は最大100件まで機械に登録できます。
これまで作業者の経験に頼っていた条件設定を、記録として残せるようになりました。
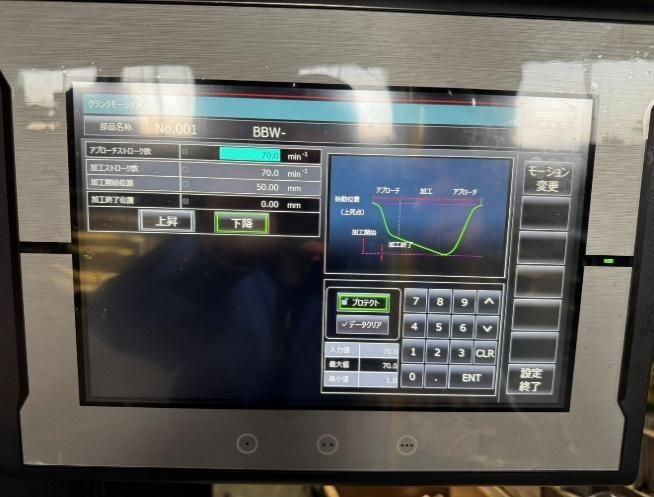 操作画面。ストローク速度や加工の開始タイミング、下死点での保持時間などを数値で設定します
ハイテン材・絞り加工への対応
二輪・四輪部品では、軽量化のためにハイテン材(高張力鋼板)を使う図面が増えています。
ハイテン材は強度が高い分、割れやすく、曲げた後に元へ戻ろうとする力も強いため、機械式プレスでは寸法を出しにくい材料です。
サーボプレスなら、成形スピードを落としてじっくり押す、下死点で保持して形を落ち着かせる、といった調整ができます。
実際に試した結果
導入前、ある自動車関連部品の絞り加工を従来の機械式プレスで行ったところ、材料ロットによっては、全数に割れが発生しました。
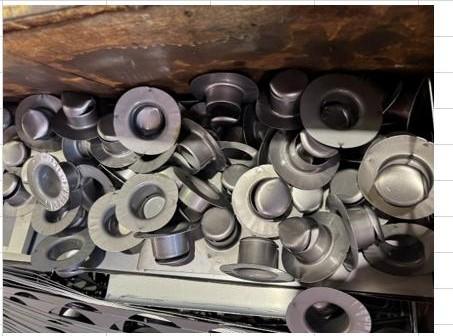 従来機で加工した部品。すべてに割れ(ワレ)が出ました
同じ部品をSDE-1120i3で、加工の始めだけ速度を落とす設定にして試し打ちした結果が次のとおりです。
| 条件 | 加工数 | 成形できた数 | 成功率 |
|---|---|---|---|
| 従来の機械式プレス | 全数 | 0個 | 0% |
| サーボプレス | 20個 | 12個 | 60% |
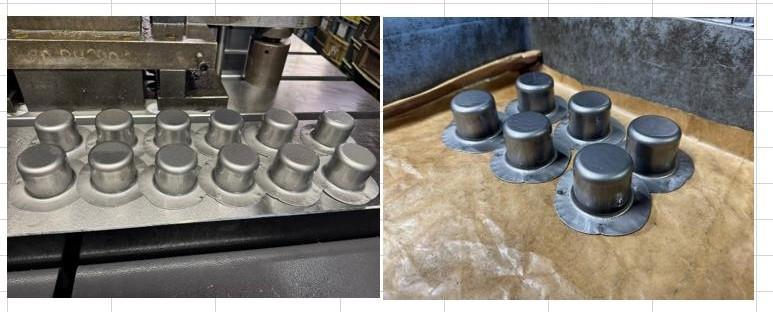 サーボプレスで割れずに成形できたもの
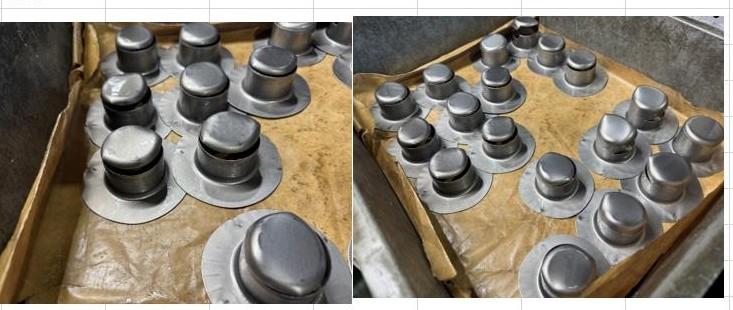 20個中8個には、まだ割れが残りました
0%から60%まで上がった一方で、残りの4割にはまだ割れが出ています。
まだ初期設定に近い状態での結果なので、速度や加圧のタイミングを詰めて、成功率をさらに上げていく段階です。
深絞り加工について
サーボプレスは深絞り加工にも向いた設備です。
ただ、吉村工業にとって深絞りは長年の得意分野ではなく、これから実績を積み上げていく分野であり、力を入れて伸ばしていきたい分野です。
サーボプレスの導入も、そのための一歩です。
形状や深さによって対応可否が変わりますので、図面をいただいたうえで正直にお答えします。
サーボプレスでも万能ではない点
発注を検討される方に誤解がないよう、できないことも書いておきます。
- 加圧能力は110トンまで:それを超える荷重が必要な大型部品・厚板部品には対応できません。
- すべての部品で得をするわけではない:単純な抜き・曲げの大量生産なら、機械式プレスのほうが速く、コストも抑えられる場合があります。当社では部品に合わせて設備を選びます。
- 最適な動きを見つけるには試行錯誤が要る:設定の自由度が高い分、新しい部品では条件出しに時間をかけています。
- 金型は協力会社と連携:金型の設計・製作は信頼できる協力会社にお願いしています。ご相談の窓口は当社が一本化してお受けします。
よくある質問
Q. 今ほかの会社で使っている金型を持ち込んで、サーボプレスで加工できますか?
A. 金型のサイズや構造が当社の設備に合えば可能です。まずは金型の寸法と図面をお送りください。
Q. サーボプレスで加工すると、単価は高くなりますか?
A. 必ずしも高くなるわけではありません。不良が減ることで、トータルのコストが下がるケースもあります。部品ごとに最適な設備を選んでお見積りします。
Q. 試作や少量の注文でもサーボプレスを使ってもらえますか?
A. はい、ご相談ください。
Q. ハイテン材はどの強度クラスまで対応できますか?
A. 形状によって変わるため、図面を拝見してお答えします。
まとめ
サーボプレスの価値は、「速度と動きを部品に合わせられること」に尽きます。
その結果として、割れの抑制、ハイテン材への対応、加工状態の見える化といった効果が生まれます。
一方で、どんな部品にもサーボプレスが最適というわけではありません。
吉村工業では、サーボプレスと機械式プレスを使い分け、部品ごとに無理のない方法をご提案しています。
「ハイテン材の部品で割れや寸法に困っている」「この形状、サーボプレスなら加工できる?」といったご相談も歓迎です。
図面1枚からお気軽にお問い合わせください。